
すべての成形部品には、プレスが閉じてキャビティが初めて充填される瞬間が決定的瞬間となります。 CAD ではジオメトリは完璧に見えますが、実際の動作は樹脂の収縮、冷却、通気、ゲートの配置、保圧によって決まります。射出成形金型のプロトタイプは、その動作を早期に把握するために存在します。これは、実際のプラスチック部品を少量生産する実用的な一時的なツールであるため、恒久的な金型に多額の予算を費やす前に製品を検証できます。以下に説明するトレードオフを理解していれば、プロトタイプの金型にお金を払う価値があるのはいつか、そしてより安価な近似で十分な場合がわかるでしょう。
射出成形金型のプロトタイプとして重要なもの
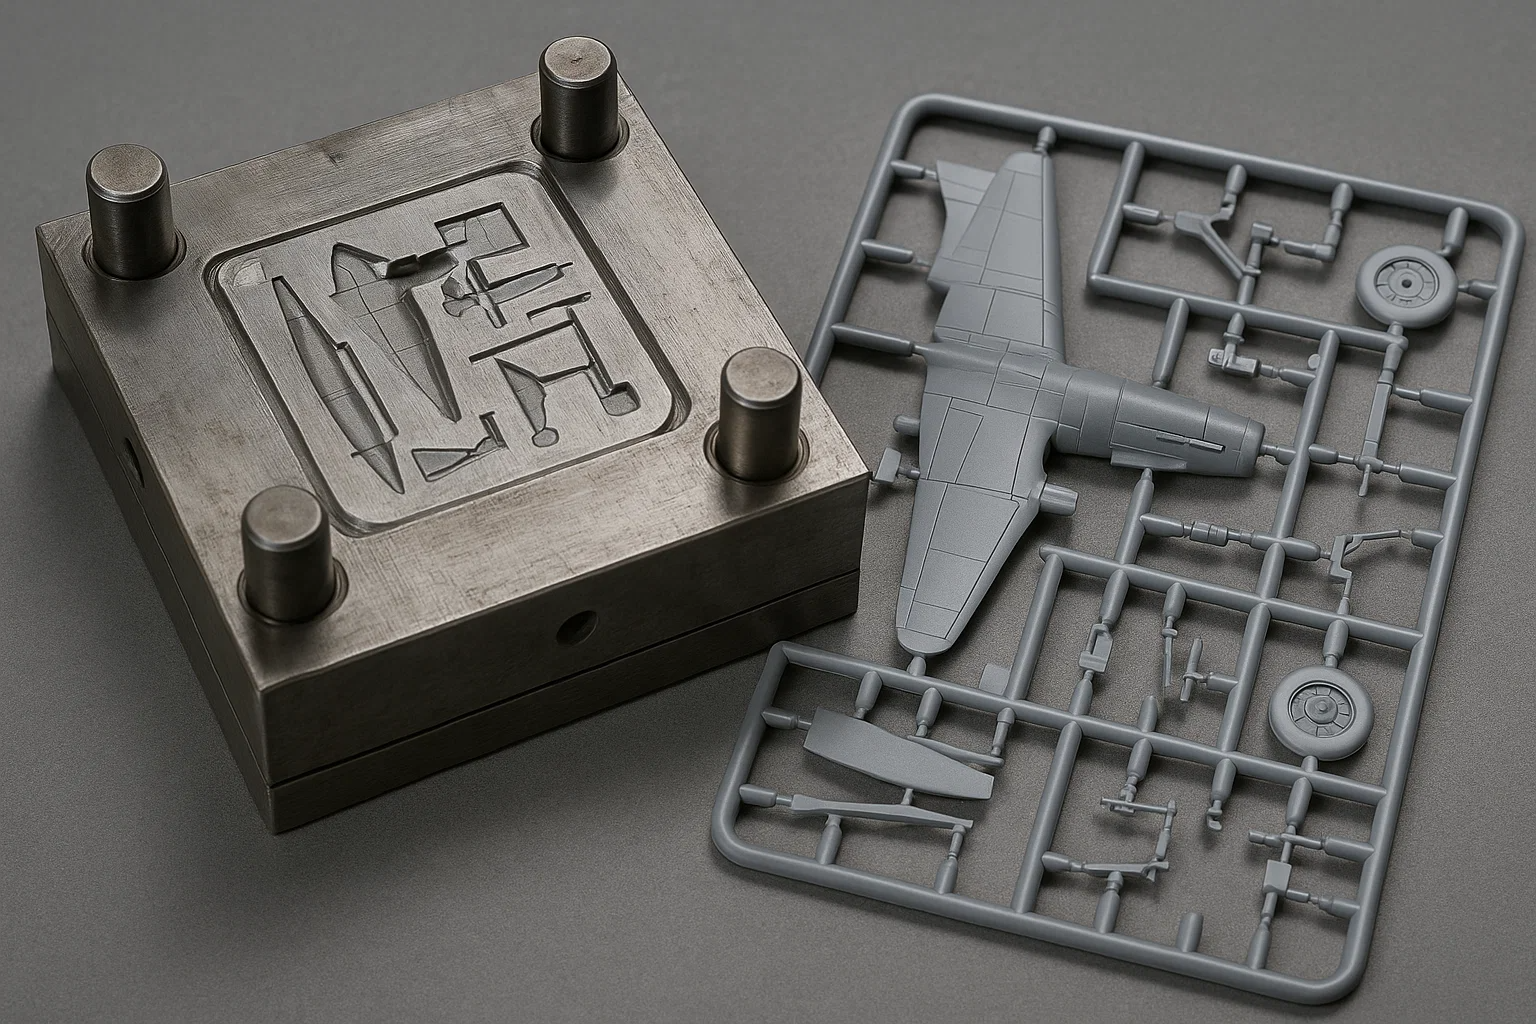
射出成形金型のプロトタイプは、後に生産ツールを駆動する同じ CAD データから構築された少量の金型です。これは通常、アルミニウムまたはプリハードン鋼から切り出された単一キャビティ工具で、簡素化された冷却ラインとわずかな形状変化を吸収できる設計を備えています。金型は、製品に指定された実際の樹脂を使用し、通常の製造圧力、温度、型締力の下で標準的な射出成形機で実行されます。
これにより、得られる部品は 3D プリントされたサンプルや CNC 加工されたテストピースとは異なります。成形されたプロトタイプは、溶融プラスチックがゲートを通って流れ、スチールまたはアルミニウムの表面に圧力をかけられて固化することによって形成されます。これには、実際のゲートの痕跡、エジェクタ ピンの跡、ウェルド ライン、および収縮挙動が記録されます。評価がこれらの特性のいずれかに依存している場合、減算または加算のプロセスは正直に代替できません。
生産ツールを用意する前に金型を使用する理由
プロトタイプ金型を委託する主な理由は、一部の製品リスクは射出成形部品でのみ測定できるためです。 3D プリントでは、大まかな人間工学やアセンブリのクリアランスを確認できますが、一体型ヒンジが繰り返しの屈曲に耐えられるかどうか、薄肉の流れの長さが完全に満たされているかどうか、またはガラス入りナイロンが規格外に反るかどうかはわかりません。プロトタイプの金型は、設計の変更がまだ安価であるうちに、これらの質問に答えます。
次の条件のいずれかが当てはまる場合、射出成形金型プロトタイプを選択するのが合理的です。
- この部品には、スナップフィット、リビング ヒンジ、または薄肉セクションがあり、その機能は充填中の材料の方向に依存します。
- 部品は、正確な製造グレードの樹脂を使用して、UL 可燃性、落下試験、耐薬品性などの試験要件を満たさなければなりません。
- 重要な表面には、実際の金型表面を複製した部品で承認される必要がある特定の SPI 仕上げ、テクスチャ、または色が適用されます。
- 真の収縮下での公差を検証するには、金属インサート、ガスケット、電子機器、または嵌合コンポーネントを使用して設計を組み立てる必要があります。
- チームは、大量のツーリングに取り組む前に、パイロット生産、フィールド試験、または認証用の部品を必要としています。
これらのリスクが存在しない場合は、現段階では機械加工されたサンプルまたは 3D プリントされた部品で十分です。プロトタイプの金型が常に最速または安価なルートであるとは限りません。本物の造形データを得るルートです。
試作金型と量産金型の比較
プロトタイプ ツールは、実稼働ツールの低品質バージョンではありません。これは、短い生産と高速な反復用に設計された別の機器ですが、生産金型は長い耐用年数と短いサイクルタイムを実現するように設計されています。エンジニアリングの目標が異なるため、材料、リードタイム、コストも異なります。
| 因子 | 試作金型 | 生産金型 |
|---|---|---|
| 主な目的 | 設計検証と少量サンプリング | 長寿命の大量生産 |
| 代表的な工具材質 | アルミニウムまたはプリハードン鋼 | H13、S136、または P20 などの硬化工具鋼 |
| 工具寿命 | 数千~数万サイクル | 数十万から100万サイクル以上 |
| 予想リードタイム | およそ 2 ~ 6 週間 | 通常は 8 ~ 20 週間以上 |
| サンプル量 | 数十から数千の部品 | 数千から数百万の部品 |
| 部品あたりのコスト | 短ランのため上昇 | サイクル効率と償却工具のせいで低い |
| 設計変更能力 | 中程度。インサートと詳細を再加工することができます | 限定的;変更にはコストがかかり、時間がかかる |
一部のプロジェクトでは、中間的なアプローチ、つまり、限られた複数のキャビティのレイアウトを備えた、より耐久性の高いスチールで作られたブリッジツールを使用します。ブリッジツールは、高キャビテーションの生産金型の構築中に市場投入をサポートできます。実際には、予想される部品の体積について成形業者と早めに話し合って、ストレート プロトタイプ ツール、ブリッジ ツール、または軽量生産ツールのどれが経済的に適切であるかを推奨できるようにします。
材料の選択と公差に関する考慮事項
プロトタイプの射出成形に取り組むと、材料の選択は驚くほど具体的になります。目標は、単に同様の剛性を備えた近似樹脂を使用することではありません。最終製品グレードを使用することで、収縮、表面の外観、機械的特性が後で一括購入するものと一致するようになります。一般的なファミリには、非充填またはガラス強化ポリプロピレン、ABS、ポリカーボネート、ナイロン、PC/ABS ブレンド、および POM が含まれます。着色剤マスターバッチも仕上がり寸法に影響を与える可能性があるため、早めに選択してください。
許容範囲の期待も現実的でなければなりません。適切に構築されたプロトタイプ金型は、市販の射出成形公差を維持できます。多くの場合、安定した形状を得るには 1 インチあたり約 0.002 ~ 0.005 インチの公差がありますが、これは材料の収縮、肉厚の均一性、およびプロセス制御に大きく依存します。プロトタイプを実行すると、寸法的に重要なフィーチャが実際にモールド フロー解析で予測された位置に着地するかどうかが明らかになります。その知識は、最初の試行で可能な限り厳しい数値を達成することよりも重要です。
現実的なコストとリードタイムの予想
経験則として、適度な複雑さを持つ単一キャビティのプロトタイプ金型の価格は数千ドルからおよそ 2 万 5,000 ドルの範囲になりますが、単純なインサートやファミリー ツールの場合はさらに低価格になる場合もあります。コストは、部品のサイズ、スチールかアルミニウムの選択、スライドの数、ねじの動作、表面仕上げの要件、および予想されるエンジニアリング変更の数によって決まります。生産量が少なく、プロセス設定がまだ最適化されていないため、部品あたりのコストは完全生産価格の数倍になります。
リードタイムも同様のパターンに従います。単純なアルミニウム製ツールは 2 ~ 4 週間で完成しますが、スライド、リフター、または特殊な樹脂要件を備えたツールの場合は 6 週間かかる場合があります。複数のサンプリング ラウンドまたは表面テクスチャの承認が必要な場合は、追加のバッファを計画してください。チェーン全体を管理するサプライヤーと協力することで、そのカレンダーが大幅に短縮されます。本物志向の造形師 射出成形能力 社内では、二度のハンドオフを行わずに、設計がフリーズした瞬間にキャビティ切削を開始でき、ツールが取り付けられるとすぐに最初のショットを実行できます。
プロトタイプの結果を生産の決定に変える
射出成形金型プロトタイプの価値は、サンプル部品をどれだけ注意深く読んだかに比例します。反りやヒケはプロセスが安定した温度に達した後に現れることが多いため、最初のショットだけでなく、複数のショットにわたって重要なフィーチャを測定します。樹脂温度、射出圧力、冷却時間などの実際のプロセス パラメータを記録します。次に、それらをツールの設計に使用したシミュレーション データと比較します。
この移行を最も確実に実行する企業は、最初の図面がリリースされる前に成形業者を導入します。構造化された製造設計のレビュー中に、金型エンジニアは抜き勾配の問題、壁厚の不均衡、ゲート位置のリスクを、鋼材の修正ではなくデジタル変更としてまだ存在している状態で特定できます。そのような相互作用は、 カスタマイズされたエンジニアリングと共同開発 金型の経験豊富なサプライヤーが好むワークフロー。同社のエンジニアリング チームは、材料のオプションを検討し、収縮を予測し、プロトタイプの試行が適切な質問に答える準備ができていることを確認します。
プロトタイプ段階がしっかりしていれば、製品化への道はより安全になります。チームには、テスト用の実際の部品、公差スタックアップの信頼できる寸法データ、および最終的な複数キャビティ金型に転送できるプロセス ウィンドウがあります。プロトタイプの金型は本来の学習ツールとなり、生産ツールは実際の条件下ですでに実証済みの部品設計を受け取ります。
結局のところ、射出成形金型のプロトタイプはリスク管理への投資であり、パッケージングの選択ではありません。材料、形状、または下流の組み立て条件が初めての場合、プラスチック自体が、どのモデル ファイルよりも多くのことを教えてくれます。設計に影響を与えるのに十分な早めにプロトタイプの金型を試作し、部品を使用してエンジニアリング上の決定を下し、測定されたパラメータを生産に導入して、最終ツールが推測ではなく確立されたプロセスから開始できるようにします。この規律により、製品の発売の成功と長いデバッグ サイクルが区別されます。


